

 Anfrage
Zögern Sie nicht, eine Nachricht zu senden
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRNehmen Sie einen 3/16-Zoll-Spiralbohrer an ein Stück Edelstahlplatte 304 und beobachten Sie, was passiert. Die Spitze wird blau, Rauch steigt auf und innerhalb einer Minute reibt die Schneide statt zu schneiden. An dem Bohrer war nichts auszusetzen, außer Folgendes: Ab etwa 540 °C behalten die Karbide im Stahlkörper ihre Härte nicht mehr bei. Zu verstehen woraus ein Bohrer besteht ist wirklich zu verstehen, welches Grundmaterial zwischen Ihnen und diesem Moment steht.
Jeder Bohrer besteht aus zwei Teilen: der Schneide und dem Körper, der sie trägt. Die Schneide stammt aus nur vier Materialfamilien. Dabei handelt es sich um Schnellarbeitsstahl, kobalthaltigen Schnellarbeitsstahl, Wolframkarbid in fester oder gelöteter Form und Diamantschleifmittel. Kohlenstoffstahl ist eine fünfte und größtenteils historische Option, die heute hauptsächlich in billigen Holzbearbeitungsstücken überlebt.
Ein Bohrer ist ein rotierendes Schneidwerkzeug, dessen Schneide aus gehärtetem Werkzeugstahl oder Wolframcarbid besteht und so ausgewählt ist, dass die Schneide härter als das zu schneidende Material und bei der durch den Schnitt erzeugten Temperatur stabil ist.
Aufgrund dieser Definition richtet sich die Materialauswahl nach dem Werkstück und nicht umgekehrt. Holz verkohlt bei etwa 200 °C. Die Betonzuschlagstoffe liegen auf der Mohs-Skala bei etwa 7. Edelstahl drückt die Schneide auf über 600 °C. Jeder Zustand deutet auf ein anderes Grundmaterial hin, und genau aus diesem Grund bohrt kein einzelner Bohrer alles gut.
Ungefähr acht von zehn weltweit verkauften Bohrern bestehen aus Schnellarbeitsstahl, wobei die Sorte M2 den größten Teil dieser Arbeit erledigt. M2 ist keine Marke. Es handelt sich um eine AISI-Werkzeugstahlklassifizierung, die in europäischen Katalogen als DIN 1.3343 angegeben ist.
Eine typische M2-Schmelze enthält, gemessen nach Gewicht, Folgendes:
Nach dem Härten und doppelten Anlassen erreicht M2 eine Temperatur zwischen 62 und 65 HRC. Das ist hart genug für Weichstahl, Aluminium, Messing, Kunststoffe und die meisten Hölzer und zäh genug, dass sich der Bohrer verbiegt, bevor er zerbricht, wenn der Bohrer zugreift.
Daran ändert auch die Oberflächenbeschaffenheit nichts. Ein schwarzer Oxidbohrer trägt eine Eisenoxidschicht mit einer Dicke von weniger als zehn Mikrometern. Es hält die Schneidflüssigkeit und verhindert, dass Späne an der Kante festschweißen. Schleifen Sie die Beschichtung ab und der Stahl darunter ist identisch.
Schnellarbeitsstahl erhält seine Härte durch Wärmebehandlung, nicht durch Chemie. Erwärmt man die Spitze auf etwa 600 °C, verwandelt sie sich in gewöhnlichen Stahl. Der Farbwechsel ist die einzige Warnung, die Sie erhalten.
Die Split-Point-Geometrie ist die am häufigsten gekaufte Form. Die beiden Hauptschneidkanten sind in vier Facetten geschliffen, die sich im 135-Grad-Winkel treffen. Auf einer Platte unter 10 mm verhindert es das Wandern der Spitze und benötigt weniger Vorschubdruck als eine 118-Grad-Spitze, da die Meißelkante kürzer ist.
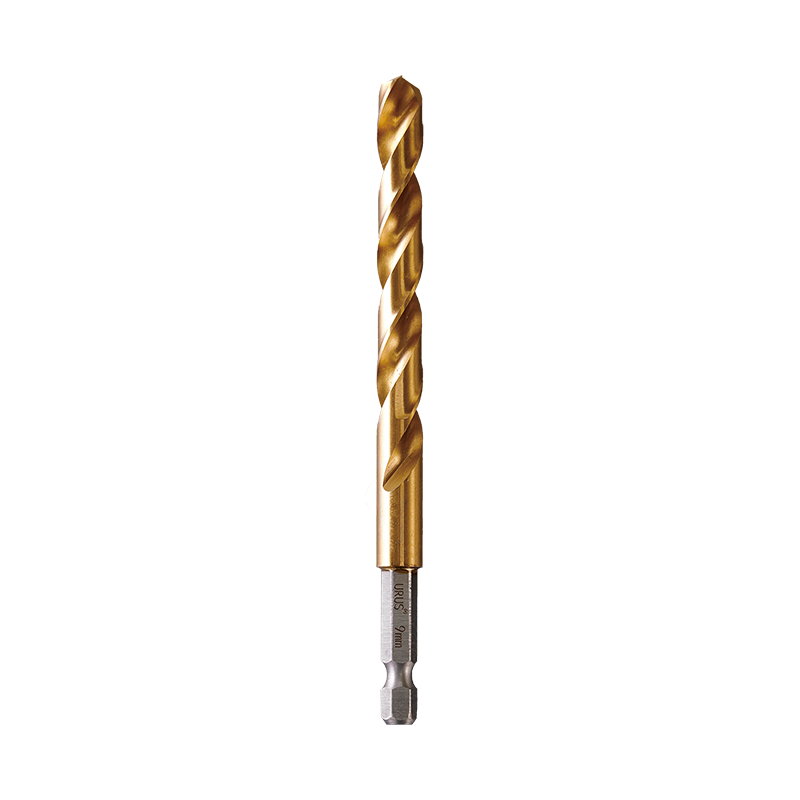 Split-Point-Metallbohrer für 1/4-Zoll-Schnellschaftbohrfutter Ein Metallbohrer mit Split-Point-Geometrie, erhältlich in den Abmessungen L50, L70, DIN338 und DIN340; nützlich bei der Prüfung von 135-Grad-Spitzenoptionen und Kobalt-HSS-Sorten. Produkt anzeigen →
Kobalt wird nicht zum Aufbau des Bohrerkörpers verwendet. Dabei handelt es sich um ein Legierungselement, das mit fünf bis acht Gewichtsprozent in den Schnellarbeitsstahl eingeschmolzen wird. M35 trägt etwa 5 Prozent und M42 etwa 8 Prozent, und das sind die beiden Namen, die Sie auf der Verpackung finden werden.
Kobalt verlangsamt die Vergröberung von Karbiden bei Temperatur. Wolframkarbidpartikel in einer Stahlmatrix wollen verklumpen und wachsen, und sobald sie wachsen, wird die Kante weich. Kobalt verzögert diesen Prozess und erhöht die nutzbare Kantentemperatur. Der gemessene Warmhärtezuwachs sieht in etwa so aus.
Man kann ein Kobaltstück nicht von einem Stück ohne Kobalt unterscheiden, indem man es betrachtet. Dieselbe Fabrik kann M2, M35 und M42 mit identischem Schwarzoxid aus derselben Tonne veredeln. Abgesehen von der aufgedruckten Stahlsorte auf der Verpackung bleibt nur der Preis und die Haltbarkeitsdauer der Kante als rostfreier Hinweis übrig.
Schneidet Edelstahl 304 und Weichstahl mit mäßiger Geschwindigkeit. Günstiger pro Bit und die übliche Wahl für Wartungsarbeiten und leichte Fertigung.
Hält die Schneide deutlich länger in Titan, Inconel und Legierungen über 35 HRC. Kostet mehr und ist so spröde, dass ein Handbohrer es beim Ausbruch beschädigen kann.
Wolframcarbid ist überhaupt kein Stahl. Es handelt sich um Pulvermetallurgie. Submikron-Wolframkarbidkörner werden mit Kobalt oder Nickel verbunden und bei etwa 1400 °C zu einem festen Rohling gesintert. Eine typische WC-Co-Sorte enthält 6 bis 12 Gewichtsprozent Kobaltbindemittel.
Die Härte liegt bei etwa 1400 bis 1600 HV, was etwa 90 auf der HRA-Skala entspricht und deutlich über allem liegt, was eine Feile berühren kann. Diese Härte ermöglicht es, Betonzuschlagstoffe zu schneiden, die eine HSS-Kante einfach flach polieren würden.
Es gibt ihn in zwei Formen. Vollhartmetall bedeutet, dass der gesamte Bohrer gesintert ist, was bei 0,3-mm-Mikrolöchern in Leiterplatten und bei CNC-Bearbeitungszentren Standard ist. Hartmetallbestückt bedeutet, dass ein kleiner Sintereinsatz auf einen Stahlschaft gelötet wird. Dies ist die Konstruktion, die für Maurer- und Hammerarbeiten verwendet wird.
SDS-plus- und SDS-max-Hammerbohrer sind fast alle gelötet. Eine Hartmetallspitze mit drei Schneiden ist auf einen gerillten Stahlschaft geschweißt, und die drei Schneidkanten verteilen die Hammerenergie auf drei statt auf zwei Kontaktpunkte, wodurch das Loch rund bleibt und das Festfressen in Stahlbeton reduziert wird.
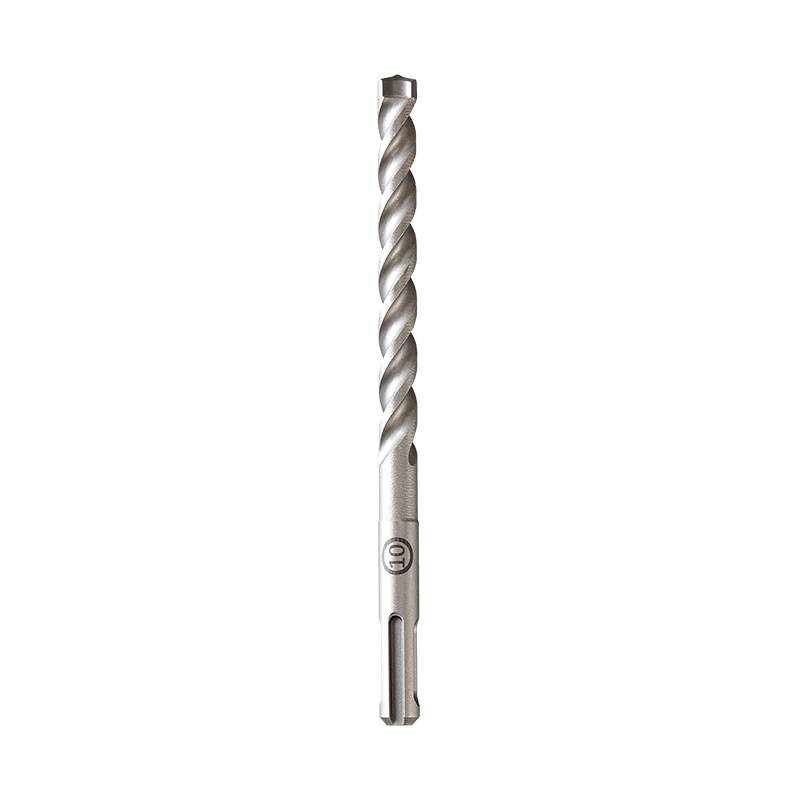 SDS-3-Cutter Hammerbohrer mit Hartmetallspitze zum Bohren in Mauerwerk Ein hartmetallbestückter Steinhammerbohrer mit drei Schneiden und dreischneidiger Staubentfernung, Größe 3,45–18 mm; Nützlich beim Vergleich gelöteter SDS-Bits für Ziegel, Beton und Stein. Produkt anzeigen →
Das Hartlöten ist die Schwachstelle jedes hartmetallbestückten Bohrers. Silber- und Messing-Lötlegierungen schmelzen zwischen 600 °C und 700 °C. Ein Steinstück leuchtet rot auf, die Spitze fällt ab und hinterlässt einen einwandfreien Stahlschaft ohne Ende.
PVD-Beschichtungen auf Bohrern sind dünne Filme, normalerweise 1 bis 4 Mikrometer, die bei normalen Vorschubgeschwindigkeiten nach etwa 30 Löchern in Stahl verschwunden sind. Titannitrid und Titanaluminiumnitrid sind die beiden, die man am häufigsten antrifft, und sie wirken, indem sie die Reibung verringern und die Aufbauschneide reduzieren, anstatt den darunter liegenden Stahl zu härten.
Ein titanbeschichteter M2-Bit und ein glatter M2-Bit haben die gleiche Härte. Die Beschichtung verändert die Art und Weise, wie der Chip gleitet, nicht jedoch die Härte der Kante.
Farbe ist hier ein schlechter Test, und dies ist die Falle, in die die meisten Käufer tappen. Eine bernsteinfarbene oder goldene Kante besteht oft aus TiN, aber eine dunkelblaugraue Kante kann einfach aus Dampfoxid bestehen, und ein Bohrer aus echtem Kobaltstahl kann nach einer hellen Oberfläche überhaupt keine Farbe mehr tragen. Lesen Sie statt des Farbtons die aufgedruckte Stahlsorte ab.
Holz verkohlt bei etwa 200 °C, was bei weitem nicht dem Punkt entspricht, an dem ein Stahlkörper ausglühen würde, sodass ein Holzbearbeitungsbohrer weder Kobalt noch Wolframkarbid benötigt. Es besteht aus Kohlenstoffstahl oder einfachem M2 und die Geometrie trägt stattdessen die Leistung.
Ein Brad-Point-Holzbohrer verfügt über drei wichtige Funktionsmerkmale:
Entfernen Sie die Sporen und die Lochrisse. Aus diesem Grund werden Holzbearbeitungsbohrer nach ihrem Schliff und nicht nach ihrem Legierungsgehalt beurteilt.
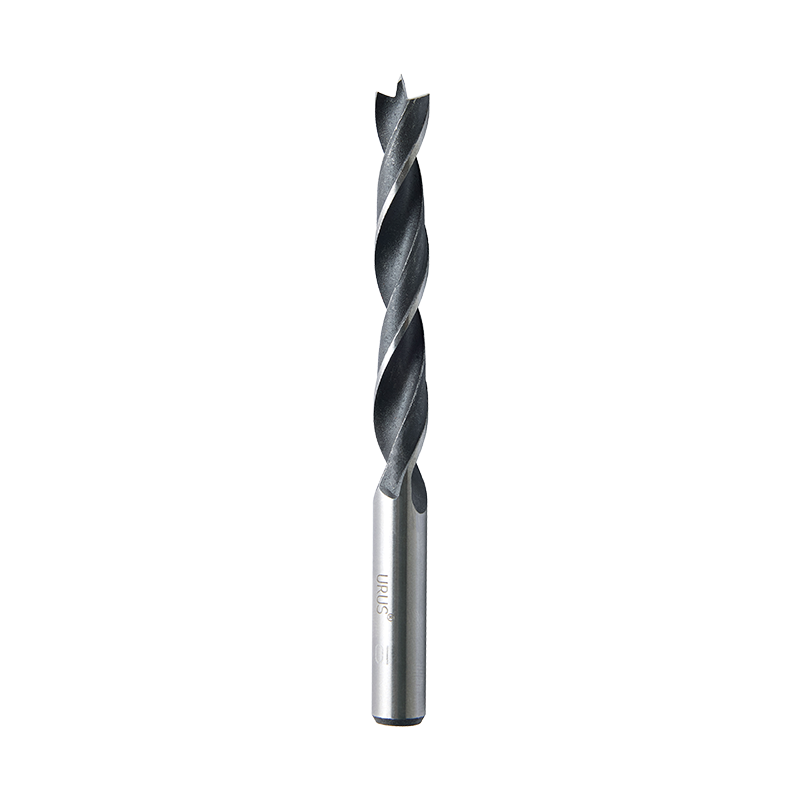 Standard-Brad-Point-Holzbohrer mit rundem Schaft Ein Spiralbohrer aus Karbonstahl mit präziser Zentrierspitze und rundem Schaft, in Durchmessern von 3–30 mm; Geeignet für Holzbohrungen, bei denen es auf das Ausreißen ankommt. Produkt anzeigen →
Holzbearbeitungsbohrer verwenden selten eine Hartmetallschneide, da Hartmetall spröde ist. Holz ist weich, aber ein eingeschlagener Nagel reicht aus, um eine gesinterte Spitze wieder unbrauchbar zu machen.
Farbe schränkt das Feld ein, aber eine Datei klärt die Frage. Eine 60-HRC-Feile beißt sich in jede Schnellarbeitsstahlsorte, egal ob M2, M35 oder M42, und gleitet über Wolframkarbid, ohne Spuren zu hinterlassen.
| Was Sie sehen | Höchstwahrscheinlich Material | So bestätigen Sie es |
| Schlichtes graues Metall, keine Beschichtung, normales Gewicht | M2-Schnellarbeitsstahl | Eine Feile beißt und hinterlässt einen hellen Kratzer |
| Schwarzes oder dunkelblaues Finish | Schwarzes Oxid über HSS oder Kohlenstoffstahl | Eine Feile beißt; Kohlenstoffstahl kratzt leichter und hellt sich schneller auf |
| Gold- oder Bernstein-Finish | TiN-Beschichtung, normalerweise über M2 | Die Feile schabt die Beschichtung ab und legt den darunter liegenden grauen Stahl frei |
| Dunkle, nicht reflektierende Spitze, sichtbar dicker als der Schaft | Gelötete Wolframkarbidspitze | Die Datei läuft; Die Spitze ist viel härter als der Körper darunter |
| Die Kante fühlt sich kiesig an, wie feines Sandpapier | Galvanisiertes Diamantschleifmittel | Die Feilenkanten und die Kante sehen aus wie eingebettete Körner, nicht wie eine geschliffene Kante |
Der Feilentest ist zuverlässig genug, da er nicht durch Legierungen getäuscht werden kann. M35 und M42 liegen nahe genug an M2, dass eine Feile sie nicht trennen kann. Bei einer Frage zu Kobalt gibt Ihnen also nur die aufgedruckte Stahlsorte eine Antwort.
Wenn ein Bohrer ohne aufgedruckte Stahlsorte geliefert wird, gehen Sie von M2 aus. Kobaltstahl kostet echtes Geld, und keine Fabrik baut ihn stillschweigend in ein unbeschriftetes Stück ein.
Nein. Ein HSS-Bohrer besteht aus Stahl, aber Schnellarbeitsstahl ist ein legierter Werkzeugstahl, bei dem etwa 15 bis 18 Prozent des Gewichts aus Wolfram, Molybdän, Chrom und Vanadium bestehen. Ein Wolframcarbid-Bohrer enthält überhaupt keinen Stahl in seiner Schneidstruktur; Es handelt sich um gesinterte Wolframkarbidkörner, die durch einen Kobaltbinder zusammengehalten werden.
Ja, aber weniger als der Name vermuten lässt. M35 enthält etwa 5 Prozent Kobalt und M42 etwa 8 Prozent, der Rest sind Eisen und Karbide. Kobalt bildet keine separate Schicht. Es löst sich in der Matrix auf und verlangsamt die Karbidvergröberung, wenn sich die Schneide erwärmt.
Ein Vollhartmetallbohrer kann dies tun und ist die Standardwahl für Gusseisen, gehärteten Stahl über 45 HRC und Aluminiumproduktionsarbeiten. Eine gelötete Hartmetallspitze kann das nicht. Diese Spitze ist spröde, splittert bei unterbrochenen Schnitten leicht ab und ihre Lötverbindung versagt bei etwa 650 °C, was unter der Kantentemperatur liegt, die ein Stahlschnitt erzeugt.
Nein. Ein bernsteinfarbener Farbton kann auch durch eine Dampfoxidbehandlung entstehen, und ein Kobaltstahlbohrer zeigt möglicherweise überhaupt keine Farbe. TiN-Filme haben eine Dicke von 1 bis 4 Mikrometern und sind nur als Farbverschiebung und nicht als deutliche Schicht sichtbar. Überprüfen Sie die aufgedruckte Stahlsorte und nicht den Farbton.
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRDie Metallverarbeitung war schon immer ein Eckpfeiler der industriellen Entwicklung und prägte alles von Automobilkomponenten bis hin zu ...
LESEN SIE MEHR1. Was sind Wasserpumpenzangen? – Das flexible „Allrounder“-Tool In der modernen industriellen Fertigung und täglichen Wartung...
LESEN SIE MEHRDie Auswahl der geeigneten industriellen Schneidwerkzeuge ist eine wichtige Entscheidung, die sich direkt auf die Fertigungseffizienz auswirkt ...
LESEN SIE MEHR
+86-573-84611229

+86-573-84611518


Nr. 35 Yucao Road, Stadt Ganyao, Stadt Jiashan, Provinz Zhejiang, China
Urheberrecht © Zhejiang URUS Tools Co., Ltd. privacy policy
