

 Anfrage
Zögern Sie nicht, eine Nachricht zu senden
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRBei einer kürzlich durchgeführten Chargenkontrolle in einer Montagewerkstatt für Verbindungselemente in Guangdong lehnte das Qualitätsteam 320 von 400 zurückgegebenen Steinbohrern mit geradem Schaft ab. Die Bits waren am Werkstor nicht defekt. An der Werkbank passten sie nicht zusammen. Jeder Bohrer hatte einen runden, glatten Schaft, aber die Bediener hatten sie in SDS-plus-Bohrhämmern verwendet, ohne den Hammermodus zu deaktivieren. Die Schäfte wackelten im Spannfutter, die Hartmetallspitzen splitterten ab und die Bits brachen an der Schaftgratlinie ab. Der Einsatz von Bohrern mit geradem Schaft unterliegt klaren Grenzen, und die meisten Ausfälle vor Ort entstehen durch das Überschreiten dieser Grenzen. Dieser Leitfaden erklärt diese Grenzen in praktischer Hinsicht: Welche Materialien eignen sich für Bohrer mit geradem Schaft, welche Spitzengeometrien eignen sich am besten und wie sorgen Geschwindigkeit, Vorschub und Schmierung dafür, dass sie sauber schneiden.
Ein Bohrer mit geradem Schaft hat einen glatten zylindrischen Schaft, dessen Durchmesser zum Bohrerkörper passt, und er überträgt das Drehmoment durch Oberflächenreibung zwischen dem Schaft und den Spannbacken.
Dieses Design ist bewusst schlicht gehalten. Im Gegensatz zu SDS- oder Sechskantschaftsystemen, die mechanische Verriegelungsprofile verwenden, hängt der Zylinderschaft vollständig von der Klemmkraft ab. Der Bediener setzt den Bohrer in ein Standardspannfutter ein, spannt die Backen an und die Reibung zwischen dem Stahlschaft und dem Spannfutter überträgt die Drehung.
Diese Einfachheit bietet echte Vorteile in Werkstatt- und Produktionsumgebungen. Ein einzelnes Spannfutter kann eine Vielzahl von Durchmessern aufnehmen, ohne dass Spannzangen oder Adapter gewechselt werden müssen. Die Kosten pro Bit bleiben niedriger, da der Schaft direkt aus dem Werkzeugkörper herausgearbeitet wird. Der Austausch erfolgt sofort, wenn ein Bohrer abgenutzt ist, und die Bestandsverwaltung ist einfacher, wenn ein Werk standardmäßig auf Rundschaftwerkzeuge setzt. Die Grundlagen der Bohrvorgänge und der Bit-Drehmomentübertragung werden in unserem behandelt Grundbegriffe des Bohrens Führer.
Auch die Einschränkung ist klar. Wenn das Spannfutter nicht genügend Spannkraft liefern kann, dreht sich der Schaft in den Backen, bevor die Schneidkante sinnvolle Arbeit leisten kann. Beim Hammerbohren verfügt der Schaft über keinen Schlagmechanismus und kann daher die Schlagenergie nicht effizient übertragen. Die Verwendung von Bohrern mit geradem Schaft erfordert daher die Anpassung des Schafts an den Spannfuttertyp und die Drehmomentanforderung, nicht nur an das zu bohrende Material.
Bohrer mit geradem Schaft sind am effektivsten beim Metall- und Holzbohren, während ihre Anwendung in Mauerwerk auf das nicht schlagende Drehbohren in weichen Ziegeln oder Mauerblöcken beschränkt ist.
Das Material bestimmt die Auswahl mehr als der Schaft. In Holz zentriert ein Bohrer mit geradem Schaft und einer Bohrspitze sauber und schneidet splitterfreie Löcher für Dübel, Scharniere und die Installation von Beschlägen. Der Schaft bewältigt das Drehmoment problemlos, da Holz das einfachste Bohrmaterial ist. Bei Metall trägt derselbe Schaft die Last über Split-Point- oder Pilot-Point-Geometrien, und die Hauptrisiken sind Hitzestau und Bohrerwanderung.
| Material | Punkttyp | Betriebsmodus | Typische Anwendung |
| Holz | Brad-Punkt / Pilotpunkt | Nur rotierend | Möbelbau, Dübellöcher, Hardware-Montage |
| Kohlenstoffarmer Stahl | Split-Punkt | Nur rotierend | Montagelöcher, Lehrenbohren, Metallverarbeitung |
| Aluminium | Pilotpunkt / Splitpunkt | Rotierend mit Kühlmittel | Bearbeitung, Dünnblechbearbeitung, Profilbohren |
| Weiches Mauerwerk | Hartmetallbestückte Mauerwerksspitze | Nur rotierend | Ankerlöcher, flache Durchgangslöcher im Ziegelstein |
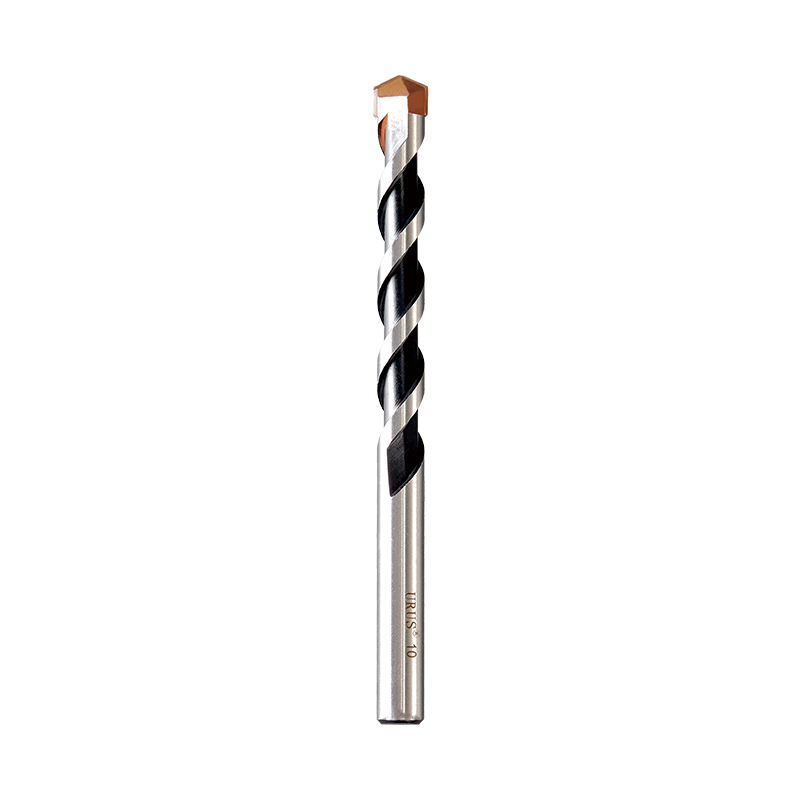 Steinbohrer mit rundem Schaft zum Drehbohren in Ziegeln und Blöcken Dieser hartmetallbestückte Bohrer mit verstärkter Nut und glattem Schaft schneidet saubere Löcher in weiche Ziegel, Mörtel und leichte Blöcke, wenn er nur im Rotationsmodus verwendet wird. Es erfüllt die Normen DIN8039 und ISO 5468, verfügt über ein Gehäuse aus gehärtetem Chrom-Vanadium-Stahl und verfügbare Spitzenoptionen. Produkt anzeigen →
Im Mauerwerk funktioniert der Zylinderschaft nur im Drehbetrieb. Wenn es sich bei dem Material um weiche Ziegel, Mörtelfugen oder leichte Blöcke handelt, schneidet ein Steinbohrer mit rundem Schaft und Hartmetallspitze ein sauberes Loch ohne Schlag. Unser Steinbohrer mit rundem Schaft ist genau für diese Aufgabe konzipiert: Hartmetallspitze, verstärkte Nut und ein glatter Schaft, der in ein Standardbohrfutter passt. Versuchen Sie nicht, das Gerät mit eingeschaltetem Schlagwerk in einem Bohrhammer zu verwenden.
Beim Metallbohren ist der Schaft nicht der limitierende Faktor. Die Punktgeometrie ist. Eine praktische Anleitung zur Auswahl von Metallbohrersätzen mit Rundschaft finden Sie in unserem Rundschaft-Bohrerführung aus Metall . Das Hauptrisiko besteht nicht im Schaftschlupf, sondern in der Wärmeentwicklung, die die Schneidkante verhärten und zu einem schnellen Abstumpfen führen kann.
Die Spitzengeometrie eines Bohrers mit geradem Schaft steuert, wie er in das Material eindringt, die Späne schneidet und dem Gehen widersteht.
Jeder Bohrer mit geradem Schaft hat den gleichen Schaft, sodass die Spitzengeometrie den Unterschied in der Leistung ausmacht. Eine standardmäßige 118-Grad-Spitze eignet sich für allgemeine Bohrzwecke, neigt jedoch dazu, auf hartem Stahl zu laufen. Eine geteilte Spitze schleift die Bahndicke dünner und erzeugt zwei kleine Schneidlippen, die das Loch beginnen, ohne zu laufen. Dies macht es zur sichersten Wahl für CNC- und manuelles Metallbohren.
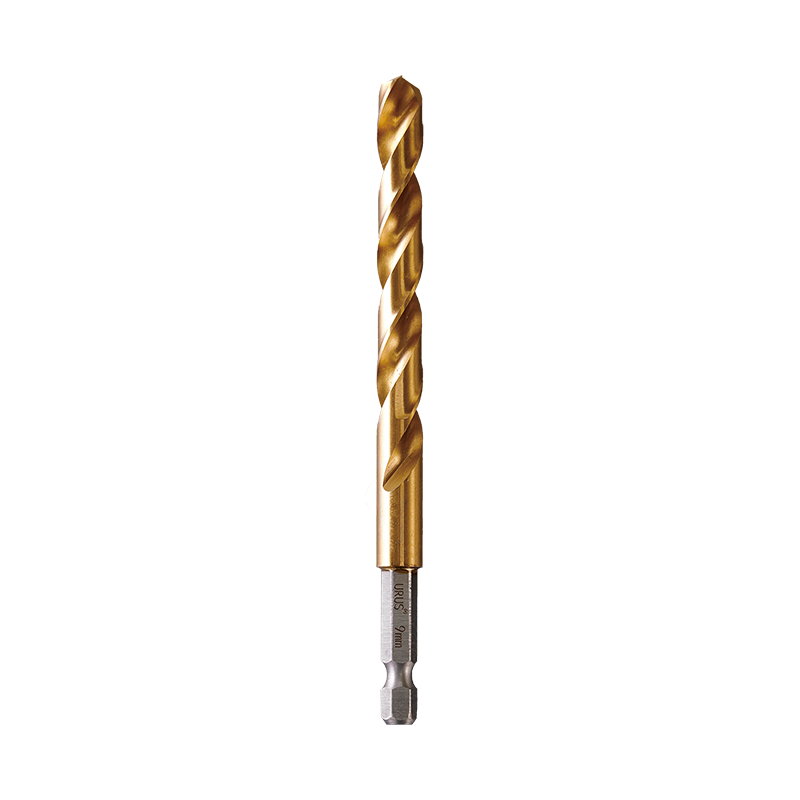 Split-Point-Bohrer für präzises Bohren in Metall Dieser Bohrer verfügt über eine Split-Point-Geometrie, die die Stegdicke reduziert, und ermöglicht das Bohren von Löchern, ohne auf hartem Stahl zu laufen. Es passt auf 1/4-Zoll-Schnellwechselfutter und ist sowohl für manuelles als auch CNC-Metallbohren geeignet und gewährleistet eine gleichbleibende Position und Rundheit. Produkt anzeigen →
Unsere Metallbohrer mit geteilter Spitze basieren auf dieser Geometrie, um eine gleichmäßige Lochposition und Rundheit zu gewährleisten.
Eine Pilotspitze fügt eine kurze selbstzentrierende Spitze hinzu, die über die Schneidlippen hinausragt. Es zieht den Bohrer in das Material und ist besonders nützlich bei dünnen Blechen und Aluminium, wo Durchbruchgrate und Bohrerwanderungen den größten Ausschuss verursachen. Bei weichen Metallarbeiten ist ein Bohrer mit Führungsspitze einfacher zu kontrollieren und hinterlässt einen saubereren Locheingang.
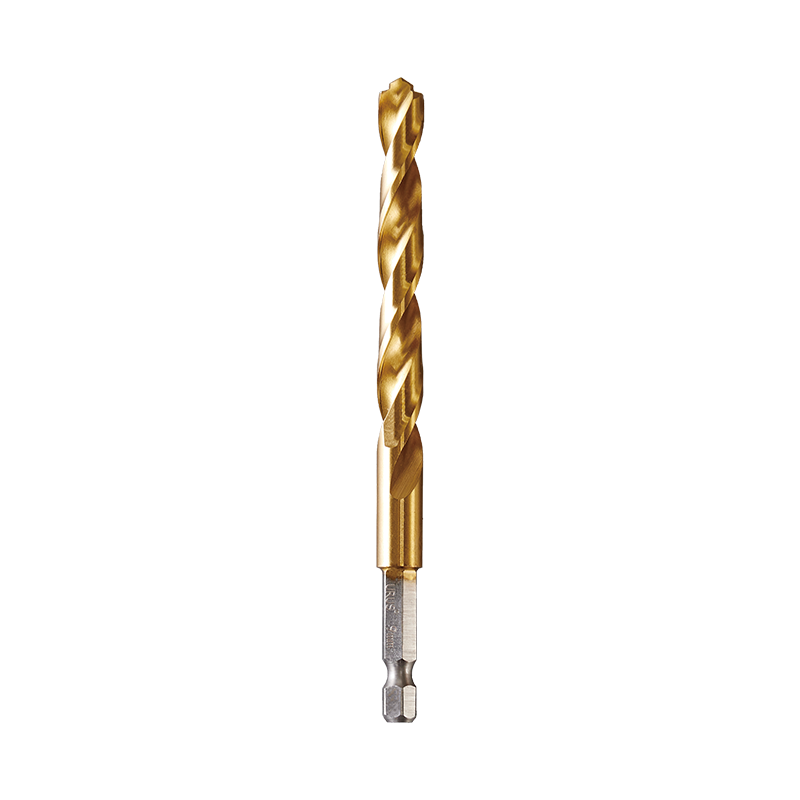 Pilotspitzenbohrer für saubere Löcher in dünnem Metall Mit einer selbstzentrierenden Führungsspitze, die über die Schneidlippen hinausragt, zieht sich dieser Bohrer selbst in das Material ein und ermöglicht so kontrolliertes Bohren in dünnem Blech und Aluminium. Es minimiert Durchbruchgrate und -wanderungen und hinterlässt einen sauberen Locheingang. Produkt anzeigen →
Unsere Pilotspitzenbohrer erledigen diese Aufgabe und behalten gleichzeitig die scharfe Kantengeometrie über längere Strecken bei.
Ein Turbomax-Punkt, der in der Produktion weit verbreitet ist, konzentriert sich auf die Spanabfuhr. Es handelt sich um eine spezielle Geometrie, die sich für Hochgeschwindigkeits-CNC-Bohren in Weichstahl und Aluminium eignet, bei denen die Spanansammlung in den Spannuten die Hauptfehlerursache ist.
Ein Bohrer mit geradem Schaft ist ein Bohrwerkzeug, dessen Schaftdurchmesser zum Bohrerkörper passt und das zur Drehmomentübertragung auf die Futterreibung angewiesen ist. Es handelt sich um das gebräuchlichste Bohrerformat zum Drehbohren in Metall, Holz und weichem Mauerwerk, es ist jedoch nicht für Hammerschlagbelastungen ausgelegt.
Ein Bohrer mit geradem Schaft versagt, wenn Sie ihn zu schnell laufen lassen, zu stark drücken oder ihn trocken lassen.
Diese drei Variablen interagieren. Geschwindigkeit bestimmt Hitze; Vorschub bestimmt Spanlast; Schmierung leitet Wärme ab und hält die Schneide scharf. Wenn sich ein Hebel außerhalb der Reichweite befindet, kann der Bohrer entweder das Arbeitsmaterial überhitzen oder im Loch stecken bleiben und abbrechen.
Bei Stahl führt ein zu geringer Vorschub dazu, dass die Schneidkante reibt statt schneidet, wodurch Hitze entsteht und es zu einer Kaltverfestigung an der Lochwand kommt. Ein zu starker Vorschub führt zum Absplittern der Schneidlippen oder zum Bruch des Bohrers an der Spitze. Erhöhen Sie in der Regel den Vorschub, wenn der Span dünn und fadenziehend ist, und verringern Sie den Vorschub, wenn der Bohrer zu klappern beginnt.
Schmierung ist nicht verhandelbar. Bei kohlenstoffarmem Stahl verhindert ein lösliches Ölkühlmittel, dass die Spitze Anlasstemperaturen erreicht. Bei Aluminium reduziert ein leichtes Schneidöl oder sogar Kerosin das Spanschweißen an der Spanfläche. Für Holz ist kein Kühlmittel erforderlich, aber die Staubabsaugung ist ebenso wichtig wie die Geschwindigkeitsregelung.
Die meisten Ausfälle von Bohrern mit geradem Schaft sind vermeidbar, und die Vermeidung hat mehr mit der Auswahl und Handhabung als mit dem Bohrer selbst zu tun.
Ein Bohrer mit geradem Schaft wird hauptsächlich zum Drehbohren in Metall, Holz und weichem Mauerwerk verwendet. Er passt in ein Standardbohrfutter und überträgt Drehmoment durch Reibung, was ihn zum vielseitigsten und kostengünstigsten Bohrerformat für allgemeine Werkstatt- und Produktionsbohrungen macht.
Nein. SDS-Bohrhämmer verwenden ein mechanisches Verriegelungssystem für den Schaft, das für die Übertragung der Schlagenergie ausgelegt ist. Ein Bohrer mit geradem Schaft wackelt im SDS-Spannfutter, verrutscht und bricht wahrscheinlich in der Nähe des Schafts. Verwenden Sie SDS-Schaftbohrer zum Hammerbohren und Zylinderschaftbohrer nur im Rotationsmodus.
Schlupf entsteht, wenn die Spannbacken nicht genügend Spannkraft erzeugen können. Abgenutzte Backen, glatte Schaftoberflächen oder zu starkes Anziehen eines weichen Schafts verringern den Reibungsgriff. Reinigen Sie den Schaft, überprüfen Sie den Zustand der Backen und ziehen Sie das Bohrfutter immer richtig fest, bevor Sie mit dem Bohren beginnen.
Nur für sehr leichte Drehbohrungen in weichem Mauerwerk oder wenn ein spezieller Mauerbohrer mit Rundschaft und Hartmetallspitze verwendet wird. Verwenden Sie für normale Betonarbeiten und schwere Schlagarbeiten Bohrer mit SDS-Schaft. Bohrer mit geradem Schaft sind nicht für Hammerschlagbelastungen ausgelegt und versagen bei diesem Einsatz schnell.
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRDie Metallverarbeitung war schon immer ein Eckpfeiler der industriellen Entwicklung und prägte alles von Automobilkomponenten bis hin zu ...
LESEN SIE MEHR1. Was sind Wasserpumpenzangen? – Das flexible „Allrounder“-Tool In der modernen industriellen Fertigung und täglichen Wartung...
LESEN SIE MEHRDie Auswahl der geeigneten industriellen Schneidwerkzeuge ist eine wichtige Entscheidung, die sich direkt auf die Fertigungseffizienz auswirkt ...
LESEN SIE MEHR
+86-573-84611229

+86-573-84611518


Nr. 35 Yucao Road, Stadt Ganyao, Stadt Jiashan, Provinz Zhejiang, China
Urheberrecht © Zhejiang URUS Tools Co., Ltd. privacy policy
