
 Anfrage
Zögern Sie nicht, eine Nachricht zu senden
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRDrei Lieferanten geben Ihnen drei unterschiedliche Antworten zum besten Material für Bohrer: Schnellarbeitsstahl, Kobalt oder Vollhartmetall. Alle drei Antworten sind richtig, aber jede ist nur innerhalb einer engen Reihe von Bedingungen richtig: einer Werkstücksorte, einem Lochdurchmesser, einer Maschine und einer Zielanzahl von Löchern.
Bei einer falschen Übereinstimmung werden die Kosten schnell angezeigt. Ein 6-mm-HSS-M2-Bohrer, der aus Edelstahl 304 bei 1.400 U/min trocken läuft, wird normalerweise innerhalb von 15 bis 25 Löchern stumpf, während der gleiche Bohrer aus kohlenstoffarmem Stahl Hunderte von Löchern hält. Wenn Sie diese rostfreie Arbeit auf einen M35-Kobaltbohrer umstellen, verdreifacht sich die Standzeit des Werkzeugs etwa um das Dreifache, was etwa dem doppelten Stückpreis entspricht. Aus diesem Grund gehört die Materialauswahl ebenso zur Beschaffung wie zum Werkzeuglager.
Der Rest dieses Leitfadens folgt dieser Reihenfolge, da sich die drei Materialfamilien sehr unterschiedlich verhalten, wenn Hitze, Abrieb und Stöße in den Schnitt eindringen.
Die kurze Antwort: Holz wird mit Kohlenstoffstahl oder HSS gebohrt, Weichstahl mit HSS M2, rostfreier und legierter Stahl mit Kobalt M35 oder M42, großvolumige Metallarbeiten mit Vollhartmetall und Beton nur mit hartmetallbestückten SDS-Werkzeugen.
| Material | Hitzegrenze | Beste Werkstückpassung | Relativer Preis |
| HSS M2, blanke Oberfläche | 540-600 °C | Baustahl, Aluminium, Holz, Kunststoffe | 1,0x |
| HSS M2 mit TiN-Beschichtung | 540-600 °C | Blech, allgemeine Reparatur, Wartungssätze | 1,2-1,5x |
| Kobalt M35 oder M42 | 600-650 °C | Edelstahl 304 und 316, legierter Stahl, Titan | 2,0-2,8x |
| Hartmetallbestückter Stahlkörper | 800 °C und mehr | Beton-, Ziegel-, Block- und Schleifplattenwaren | 3-5x |
| Vollhartmetall | 1.000 °C und mehr | CNC-Metallbearbeitung, Verbundwerkstoffe, Großserien | 6-10x |
Standard-Holzbohrer mit Brad-Spitze sind aus Kohlenstoffstahl und HSS erhältlich, und der eigentliche Unterschied liegt in der Wiederholung, nicht in der Schärfe. Stahl mit hohem Kohlenstoffgehalt zeichnet sich durch einen günstigen Preis aus und eignet sich für Tischlerei- und Tischlereiarbeiten, bei denen ein Bohrer mehrmals pro Woche verwendet wird. HSS hält diese Kante auch bei abrasiven Plattenmaterialien wie MDF und Spanplatten, wo Leimspuren und mineralischer Füllstoff eine weiche Stahlkante innerhalb einer einzigen Schicht stumpf machen. Schlangenbohrer und Forstnerbohrer folgen der gleichen Regel: Kohlenstoffstahl für gelegentliches Tiefbohren, HSS für wiederholte Produktion.
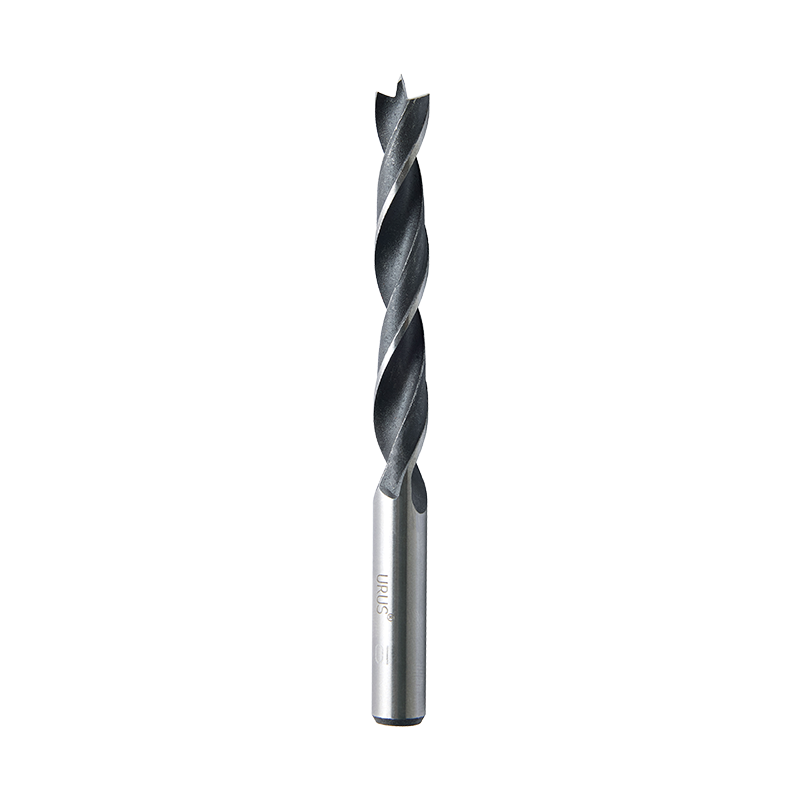 Standard-Brad-Point-Holzbohrer für präzises Holzbohren Ein Holzbohrer mit präziser Zentrierspitze und rundem Schaft, geeignet für genaue Positionierung und Standardfutter für allgemeine Holzbohrungen. Produkt anzeigen →
Weichstahl, Aluminium, Messing und Kunststoff lassen sich am wirtschaftlichsten mit HSS M2 bohren, normalerweise an einem 118-Grad-Punkt für allgemeine Arbeiten und an einem 135-Grad-Splitpunkt, wenn der Bohrer eine markierte Mitte halten muss, ohne zu laufen. Edelstahl 304 und 316 verhärten sich unter einer stumpfen Kante, sodass das Werkzeug eher schneiden als reiben muss: Kobalt M35 oder M42 mit einer geteilten Spitze hält die Kante lange genug am Leben, um das Loch fertigzustellen. Eine Pilotpunktgeometrie hilft bei gekrümmten und dünnen Abschnitten. Vollhartmetall dringt nur dann ein, wenn Volumen, Steifigkeit und Kühlmittelkontrolle gegeben sind.
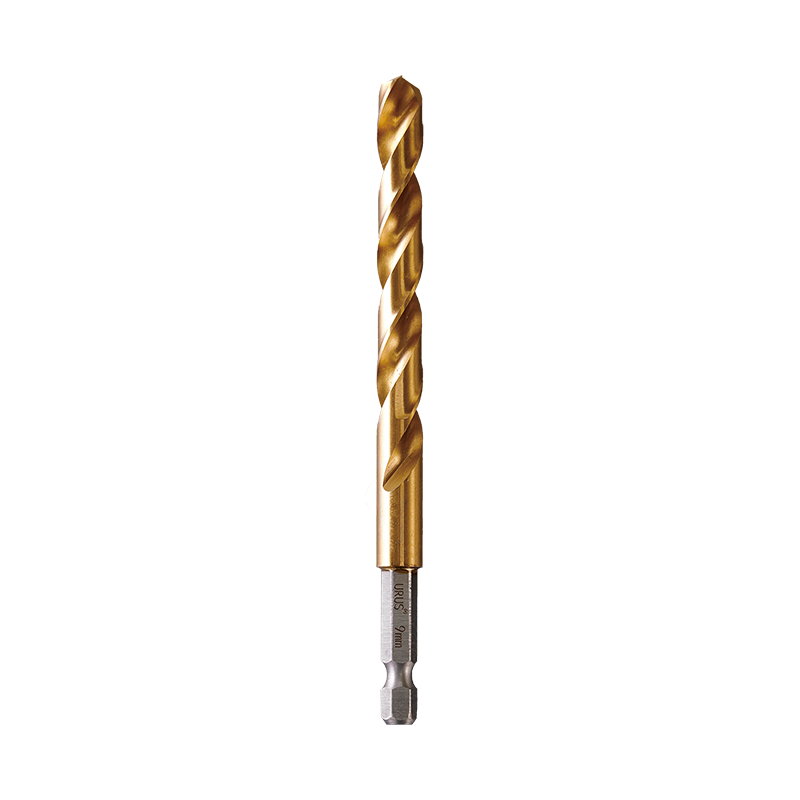 Kundenspezifischer Split-Point-Metallbohrer für Schnellwechselfutter Ein Metallbohrer mit Split-Point-Geometrie und mehreren Oberflächenoptionen, konzipiert für 1/4-Zoll-Schnellschaftfutter und Durchmesser von 1,0 bis 13,0 mm. Produkt anzeigen →
Kein Kobalt- oder HSS-Bit gehört in Beton. Beim Hammerbohren kommt es gleichzeitig zu Stoßbelastungen und Mineralabrieb, daher muss die Schneidkante aus Wolframkarbid in einen Stahlkörper gelötet werden. SDS-plus deckt etwa 4 bis 16 mm große Löcher in Ziegel-, Block- und Standardbeton ab, während SDS-max größere Durchmesser und schwerere Bewehrungsarbeiten erfordert. Ein Hartmetallkopf mit drei Schneiden zentriert sich schneller auf unebenen Oberflächen und reduziert die Bewegung, die die Lochposition an einer rauen Wand ruiniert.
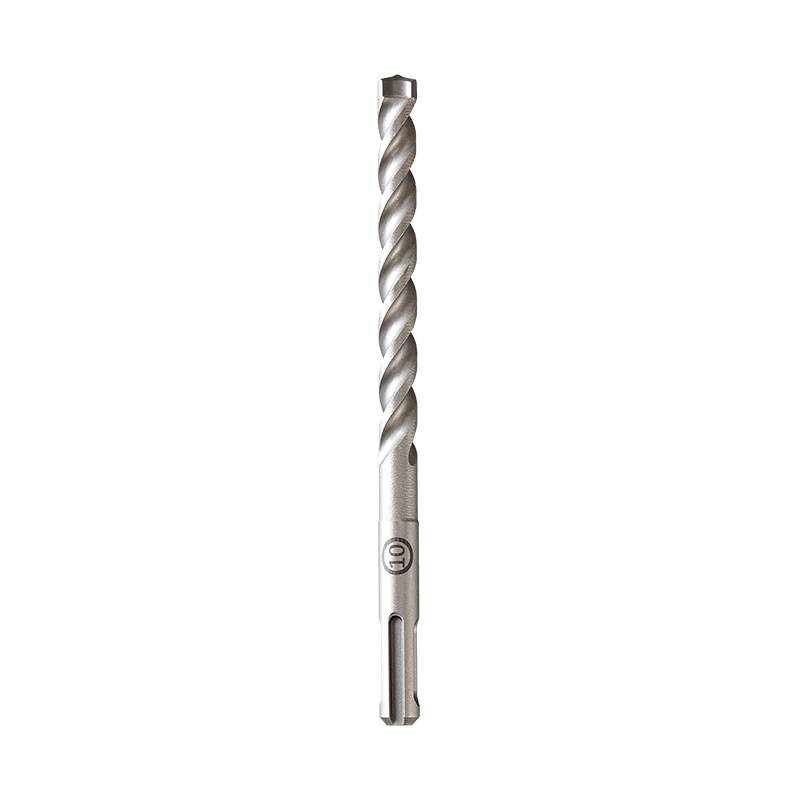 Kundenspezifischer SDS-3-Cutter-Hammerbohrer mit Hartmetallspitze für Mauerwerk Ein Steinhammerbohrer mit einer dreischneidigen Hartmetallspitze und einem gehärteten Chrom-Vanadium-Körper, der zum Bohren von Ziegeln, Beton und Stein verschiedener Größen bestimmt ist. Produkt anzeigen →
Spitzengeometrie, Nutanzahl und Schaftstandard sind ebenso wichtig wie das Grundmaterial, also behalten Sie eine Referenz bei Bohrertypen und ihre Verwendung neben Ihrer Materialspezifikation, wenn Sie eine Kaufbeschreibung verfassen.
Die meisten Spezifikationsfehler, die wir in Zitaten sehen, sind auf vier Missverständnisse darüber zurückzuführen, woraus ein Bit tatsächlich besteht.
Die rote Härte ist die Temperatur, bei der eine Schneidkante weich wird und nicht mehr sauber schneidet. HSS M2 behält seinen Vorteil bis etwa 540–600 °C, Kobaltsorten erhöhen diesen Wert auf etwa 600–650 °C und Hartmetall schneidet weit darüber hinaus, was der einzige Grund dafür ist, dass Kobalt und Hartmetall als separate Preisstufen existieren.
Bei Edelstahl 304 ergibt M35-Kobalt im Allgemeinen etwa dreimal so viele Löcher wie HSS M2, und die Geometrie mit Hartmetallspitzen ergibt mehr als das Fünffache, was ausreicht, um die Kosten pro Loch zu senken, obwohl der Stückpreis höher ist.
Die Arithmetik ist einfach. Ein HSS-M2-Bohrer für 3,00 $, der 20 Löcher erzeugt, kostet 0,15 $ pro Loch. Ein Kobaltbohrer für 7,50 $, der 60 Löcher erzeugt, kostet 0,125 $ pro Loch und erspart dem Bediener außerdem zwei Bohrerwechsel in der Schicht. Bei einer Zelle, die täglich 600 rostfreie Löcher bohrt, entfallen durch diesen Unterschied etwa 20 Werkzeugwechsel pro Tag.
Eine Bohrerspezifikation ist erst dann vollständig, wenn sie das Werkstück, die Bohrung, die Maschine, die erwartete Lebensdauer und die Prüfmethode nennt. Alles andere überlässt die Materialauswahl der Annahme Ihres Lieferanten.
Lieferanten, die Bits für OEM-Programme erstellen, begrüßen diesen Detaillierungsgrad in der Regel, da dadurch spätere Argumente entfallen. Zhejiang URUS Tools Co., Ltd., das in Jiashan, Zhejiang, Bohrer, Zangen und Handwerkzeugsätze unter der Marke Bison herstellt, ist in den Bereichen Holz, Metall und Mauerwerk tätig und verfügt über eine ISO9001:2015-Zertifizierung, eine nationale High-Tech-Unternehmensbezeichnung und ein 2017 gegründetes TÜV Rheinland-Kooperationstestlabor. Käufer, die einen umfassenderen Auftrag erstellen, können mit dieser Übersicht beginnen Schneidaufsätze für Bohrer: Typen, Materialien und Auswahl .
Nein. Kobalt erkauft Warmhärte und Abriebfestigkeit und gibt im Gegenzug etwas Zähigkeit auf, und zwar zum zwei- bis dreifachen Stückpreis. Bei Holz, Weichstahl, Aluminium und allgemeinen Wartungsarbeiten ist HSS M2 die bessere wirtschaftliche Wahl. Kobalt verdient seine Prämie, wenn das Werkstück aus rostfreiem, legiertem Stahl über etwa 30 HRC oder Titan besteht oder wenn die Kantentemperatur der Faktor ist, der die Werkzeuglebensdauer begrenzt.
Nein. Titannitrid ist eine etwa 1 bis 4 Mikrometer dicke Beschichtung auf demselben HSS-Substrat. Es verringert die Reibung, verbessert den Spanfluss und verlangsamt den Freiflächenverschleiß, aber der Basisstahl bestimmt immer noch, wie viel Hitze die Schneide übersteht, bevor sie weich wird.
Wolframcarbid. Beton wird mit Schlag gebohrt, daher muss die Spitze ein gelöteter Hartmetalleinsatz sein, der in einem SDS-plus- oder SDS-max-Schaft montiert ist. HSS- und Kobaltkanten versagen unter dieser Kombination aus Hämmern und mineralischem Abrieb schnell.
Vergleichen Sie die Kosten pro Loch bei einem festen Werkstück, Durchmesser und Geschwindigkeit. Fordern Sie Härtedaten, Spitzenrundlaufwerte, Beschichtungsdicke und eine auf Ihrer eigenen Maschine getestete Mustercharge an, bevor Sie eine Behälterbestellung aufgeben, und bewahren Sie dieses Testergebnis als Anhang zur Spezifikation auf.
I. Einleitung: Die „unmögliche“ Aufgabe lösen Der Ausdruck „einen quadratischen Stift in ein rundes Loch stecken“ ist ein universelles Symbol ...
LESEN SIE MEHRDie Metallverarbeitung war schon immer ein Eckpfeiler der industriellen Entwicklung und prägte alles von Automobilkomponenten bis hin zu ...
LESEN SIE MEHR1. Was sind Wasserpumpenzangen? – Das flexible „Allrounder“-Tool In der modernen industriellen Fertigung und täglichen Wartung...
LESEN SIE MEHRDie Auswahl der geeigneten industriellen Schneidwerkzeuge ist eine wichtige Entscheidung, die sich direkt auf die Fertigungseffizienz auswirkt ...
LESEN SIE MEHR
+86-573-84611229

+86-573-84611518


Nr. 35 Yucao Road, Stadt Ganyao, Stadt Jiashan, Provinz Zhejiang, China
Urheberrecht © Zhejiang URUS Tools Co., Ltd. privacy policy